
Hjem / Nyheder / Industri -nyheder / Plastsprøjtestøbning til bildele: En præcisionsleverandørvejledning
En moderne personbil har et sted mellem 150 og 200 kilo plastik, og meget lidt af det er synligt. Det meste sidder i motorhuse, fjederbensbøsninger, lampejusteringer og vedligeholdelsesværktøjer, som ingen tænker på, før noget holder op med at fungere ordentligt. Bag hver af disse små komponenter er der en form, en materialespecifikation og en dimensionel tolerance, der skal holde til hundredtusindvis af skud.
Vi har lavet præcisionsplastikdele i Suzhou siden 2002, og bilarbejde har været en del af den historie i det meste af det. Det følgende er vores praktiske syn på plastsprøjtestøbning til bildele: hvor disse dele bor, hvordan materialer bliver udvalgt, hvordan forme er designet omkring dem, og hvad en køber bør tjekke, før han godkender et værktøj.
Grunden til, at sprøjtestøbning blev standardprocessen for bilkomponenter, er ret almindelig. En velbygget form kan køre i flere hundrede tusinde cyklusser, og forskellen mellem det første skud og det hundrede tusinde skud måles i mikron. For strukturelle dele betyder denne konsistens mere end nogen enkelt overskriftsegenskab. To dele taget fra det samme værktøj med måneders mellemrum skal samles på samme måde.
Der er også vægt- og integrationsargumentet. Hver komponent, der bevæger sig fra metal til teknisk plastik, barberer gram eller kilogram af køretøjet, og i den elektriske æra konverteres besparelser direkte til rækkevidde. Støbning lader også ribber, snappasninger, monteringsknaster og gevind dannes i en enkelt cyklus, hvilket fjerner de fleste sekundære operationer.
Så er der rækken af materialer. Glasfyldt nylon, POM, PBT, PC/ABS og mange andre lader en ingeniør matche stivhed, varmebestandighed, friktionsadfærd eller klarhed til et bestemt sted. Teknikker som indsatsstøbning og overstøbning går et skridt videre og kombinerer metal og plast i samme cyklus.
De komponenter, vi producerer, definerer sjældent, hvordan en bil ser ud. Det, de definerer, er, om en underenhed bliver ved med at fungere efter ti år med vibrationer, temperaturudsving og luftfugtighed. Det er derfor, de sprøjtestøbningsdele til biler, vi laver, har tendens til at samle sig i tre familier.
En forlygtenivelleringsmotor er en bevægelseskontrolenhed. Den vipper bjælken op eller ned alt efter belastning eller kørselsforhold, og fordi den lever inde i et forseglet hus udsat for varme og vibrationer, skal dens plastikkabinet holde nøjagtige monteringspositioner og ensartet vægtykkelse i årevis. Forstærkningsgeometri og ejektorstangen betyder lige så meget: Hvis skallen deformeres under motorbelastning, vil bjælkejusteringen glide.
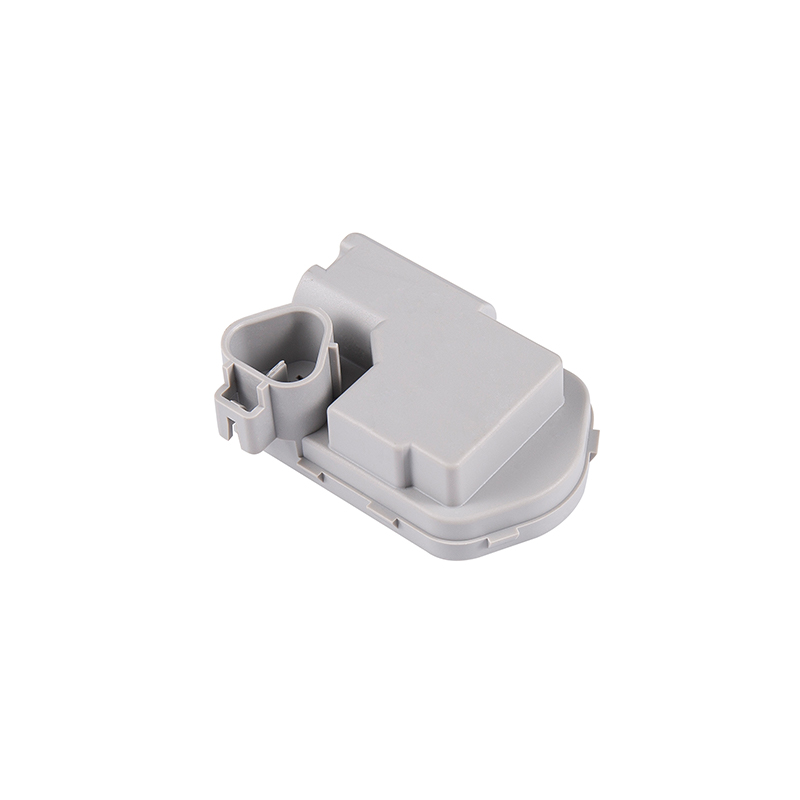 T2 Øvre skal til bilforlygtejusteringsmotor Præcisionsstøbt PA66 30%GF hus til dæmpning af motorsamlinger, med integrerede fatninger og stifter; nyttig, hvor præcis monteringsgeometri understøtter stabil strålejustering. Se produkt →
Dele af denne størrelse leveres næsten altid med en inspektionsrapport fra første artikel, eller som minimum en dimensionsrapport, der dækker de kritiske monteringsfunktioner. Disse få tiendedele af en millimeter er det, der afgør, om strålen lander inden for det tilladte område i hver samlet enhed.
El-bagklapsfjedre arbejder under belastning i hele deres levetid, med indvendige og ydre fjederbøsninger, der glider mod hinanden. Materialeevalg her er ikke tilfældigt. Indvendige ærmer er normalt støbt af en polymer som PA612, som absorberer mindre fugt og derfor holder sine dimensioner gennem fugt- og temperaturudsving, mens ydre ærmer typisk er PA66 eller en glasfyldt kvalitet, der bærer den aksiale belastning.
procesanalyse af sprøjtestøbning af stagbøsninger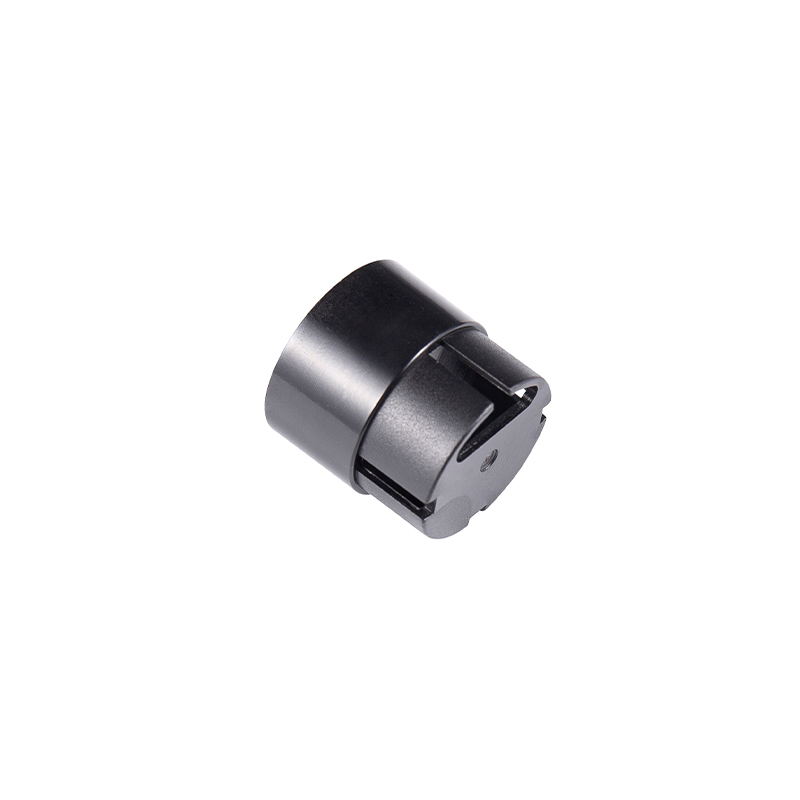 PA66 70G33L bøsning til elektriske fjederbenssystemer til biler Sprøjtestøbt PA66 70G33L bøsning til elektriske fjederkonstruktioner, der understøtter præcis pasform, stabil belastning og mere støjsvag gentagen drift. Se produkt →
Disse er små dele, ofte kun et par gram hver, men deres rundhed og vægtykkelses ensartethed afgør, om en stiver arbejder stille ved den hundrede tusindedel cyklus eller begynder at klynke.
Ikke alle autodele ender på et køretøj. Dækskiftere, hjulbalancere og løfteudstyr er afhængige af plastikbefæstelser og beskyttende indsatser, så stålværktøjshoveder ikke beskadiger dyre fælge. En 16 grams sprøjtestøbt kuglelukning er et godt eksempel på kategorien: lille, stramt specificeret og eksisterer udelukkende for at tage gentagen belastning uden at ødelægge den overflade, den kommer i kontakt med.
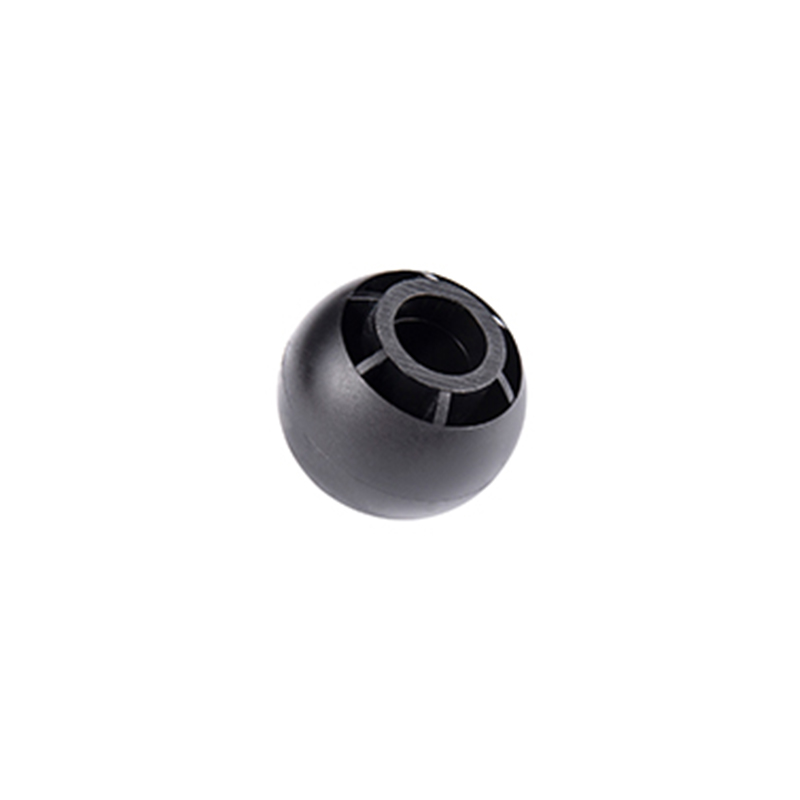 16g PA66 kuglebeslag til bilreparationsudstyr Sprøjtestøbt PA66 21SPC kuglelås, 16g, til gentagen fastgørelse i bil- og værkstedsudstyr, med et sfærisk hoved for lettere justering. Se produkt →
Disse varer købes ofte i partier, så enhedsomkostninger betyder noget sammen med ydeevne. Alligevel kan materialet ikke gættes på, for et værksted er et hårdere miljø, end en personbil nogensinde ser.
Materialevalg i bilarbejde handler sjældent om én ejendom. Det er en forhandling mellem stivhed, slagadfærd, varmebestandighed, fugtoptagelse, kemikaliepåvirkning og pris pr. kilogram. Tabellen nedenfor opsummerer de polymerer, vi arbejder oftest med, og begrundelsen bag hvert valg.
| Material | Typisk bilbrug | Hvorfor det er valgt |
|---|---|---|
| PA66-GF30 | Støberydre ærmer, strukturelle bøsninger | Høj stivhed og varmebestandighed under vedvarende belastning |
| PA612 | Strut fjeder indvendige ærmer | Lav fugtabsorption holder dimensionerne stabile over tid |
| PA66 (ufyldt) | Slidpuder, glidebøsninger | Sejhed og slidstyrke uden skørhed |
| POM | Præcisionsbefæstelser, små tandhjul | Lav friktion og fremragende dimensionel repeterbarhed |
| PBT-GF20 | Justerings- og drivelementer | Kemisk resistens plus stabil støbeadfærd |
| PC/ABS | Huse udsat for sollys eller varme | Slagstyrke med god overfladefinish |
| PA6 | Generelle strukturelle beslag | Afbalanceret omkostninger, sejhed og bearbejdelighed |
Læg mærke til mønsteret, der løber gennem bordet. Når en del skal holde en stram pasform over år med fugtcykling, hælder vi til et materiale med lav vandoptagelse. Når en del skal overleve friktion, læner vi os mod POM eller en ufyldt nylon. Beslutningen er drevet af den fejltilstand, vi ønsker at undgå, ikke af en præference for en harpiksfamilie.
De fleste kvalitetsproblemer i bilstøbning er designet længe før det første skud. Portplacering, kølekredslayout, ejektionsstrategi og svindkompensation sætter loftet for, hvad processen kan opnå. En form, der fyldes ujævnt, vil producere dele, der deformeres ujævnt, uanset hvordan maskinens parametre justeres efterfølgende.
På produktionssiden er disciplinen lettere at beskrive end at vedligeholde: lås procesvinduet, overvåg det, og behandl enhver drift som et signal frem for en gene. Periodisk vedligeholdelse af formen forlænger værktøjets levetid langt billigere end at udskifte en slidt kavitetsindsats.
Uanset om du køber et enkelt beslag eller en familie af relaterede komponenter, adskiller et par spørgsmål et problemfrit projekt fra et vanskeligt.
Ingen af disse spørgsmål kræver en stor leverandør. De kræver en leverandør, der er villig til at besvare dem skriftligt.
Plastsprøjtestøbning til bildele er et felt, hvor den synlige komponent aldrig er hele historien. Det virkelige arbejde sker i materialespecifikationen, formdesignet og procesdisciplinen, der holder et par gram polymer inden for tolerance i et årti. Det er den del af jobbet, vi har fokuseret på siden 2002, og det er den del, der stadig afgør, om et program lykkes.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Alle rettigheder forbeholdes.


