
Hjem / Nyheder / Industri -nyheder / Plaststøbte dele: Materialer, processer og præcisionsfremstillingstips
Plaststøbte dele plejer at være de stille medlemmer af ethvert produktteam. De holder et kirurgisk blad stabilt, klikker en dosis på plads, støddæmper en elektrisk støtte eller sidder inde i en printer og udfører det samme lille job en million gange uden at klage. Hvis du specificerer dem, designer omkring dem eller fremstiller dem, ved du allerede, at de virkelige spørgsmål sjældent handler om plastik som materiale. De handler om konsistens: den samme pasform, den samme følelse, de samme dimensioner, batch efter batch.
Det følgende er et praktisk kig på plaststøbte dele: hvad begrebet dækker over, hvordan de vigtigste støbeveje adskiller sig, hvorfor materialevalget ændrer sig så meget, og hvilke detaljer som regel afgør, om en del klarer sig i marken eller giver problemer på samlebåndet.
I store træk er en plaststøbt del enhver plastkomponent, hvis form er dannet inde i et værktøj, snarere end skåret, bearbejdet eller limet fra ark. Forme og matricer findes i mange former, hvorfor kategorien strækker sig fra en knap på to gram til en vandtank.
Typiske medlemmer af familien omfatter:
Det meste af vores eget arbejde sidder i præcisionsenden af sprøjtestøbegrenen: små og mellemstore dele målt i gram, hvor et par hundrededele af en millimeter afgør, om en nåleholder sidder korrekt, eller en skubbestang kører jævnt.
Ingeniører, der er nye til emnet, antager ofte, at alt støbt plastik er fremstillet på samme måde. Det er det ikke, og at vælge den forkerte rute tidligt kan låse et projekt til unødvendige værktøjsomkostninger eller en form, der simpelthen ikke kan udfyldes. Tabellen nedenfor er en hurtig orientering.
| Proces | Hvordan plastikken tager form | Typiske støbte dele |
|---|---|---|
| Sprøjtestøbning | Smelten sprøjtes ind i en lukket stålform og afkøles under tryk | Huse, håndtag, tandhjul, konnektorer, bøsninger, små konstruktionsdele |
| Ekstrudering | Smelten skubbes kontinuerligt gennem en matrice, afkøles derefter og skæres | Rør, rør, profiler, plade, kabelisolering |
| Blæsestøbning | Et blødgjort rør pustes op mod væggene i en hul form | Flasker, kander, brændstoftanke, hule beholdere |
| Kompressionsstøbning | En afmålt ladning presses ind i et opvarmet hulrum og hærdes | Store paneler, elektriske isolatorer, kompositdele |
| Rotationsstøbning | Pulver smelter og dækker indersiden af en langsomt roterende form | Tanke, legestrukturer, store hule granater |
Sprøjtestøbning dominerer, når tolerance og repeterbarhed betyder mest, fordi formen definerer geometrien, og maskinen gentager cyklussen. De andre ruter tjener deres plads gennem kontinuerlig længde, hult volumen eller meget stort overfladeareal, ikke gennem stram dimensionskontrol.
To dele kan dele identisk geometri og opføre sig helt anderledes på grund af harpiksen bag dem. Når vi gennemgår et nyt projekt, følger materialevalg som regel funktionen frem for omvendt.
Blandinger er, hvor tingene bliver interessante. Et tromlegear støbt af PA66 med 30 procent glasfiber og en lille mængde PTFE opnår stivhed fra glasset og en overflade med lavere friktion fra PTFE, hvilket er præcis, hvad en doseringsmekanisme har brug for over tusindvis af cyklusser. Små tilføjelser som disse er ofte forskellen mellem en del, der består validering, og en, der mislykkes tre måneder senere.
Præcision er sjældent resultatet af et smart træk. Det akkumuleres ud af snesevis af almindelige beslutninger, der tages eller undgås under værktøjs- og procesudvikling. Vægtykkelse, trækvinkel, portplacering, kølelayout og krympekompensation former alle de endelige dimensioner, før det første skud nogensinde tages. Forståelse hvordan beslutninger om formdesign fører til den færdige del gør resten af samtalen meget lettere.
På processiden efterlader smeltetemperatur, formtemperatur, injektionshastighed, holdetryk og afkølingstid alle fingeraftryk på delen. Det samme gør harpikstørring, som er let at overskue og dyr at komme galt af med hygroskopiske materialer som PA og PC. Fordi vi bygger vores egne forme, sker justeringer i stål frem for i et regneark. Hvis et ribben har brug for yderligere en tiendedel millimeter af aflastning, kan det skæres og testes igen i stedet for at skændes om.
De samme små komponenter optræder på tværs af meget forskellige brancher, hvilket er en af de sjoveste dele af arbejdet på dette felt. En tolerancestrategi udviklet til én applikation viser sig ofte at være præcis, hvad en anden har brug for.
Dette er det mest krævende område, vi betjener. Minimalt invasive skalpelhåndtag har brug for glatte overflader og pålidelig nålefiksering. Injektionspenne er afhængige af trykstænger, tromlegear, dosisjusteringsknapper og genopfyldningsholdere, der bliver ved med at arbejde gennem tusindvis af aktiveringer. Gennemsigtige endoskopiske konnektorer kræver optisk klarhed uden synlige flowmærker. Jo bredere medicinsk sprøjtestøbning tilbehør mark belønner de samme tre vaner overalt: korrekt materialekvalitet, renhed og dimensionel repeterbarhed.
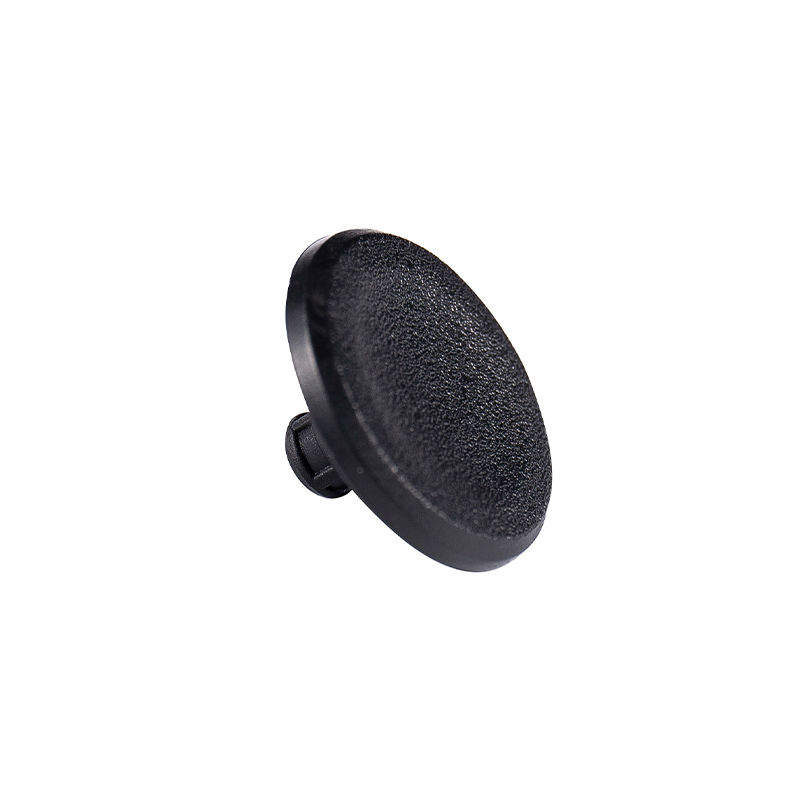 POM-udløserknap til medicinske injektionspenne En 0,70 g POM-udløserknap til injektionspenne, med præcise dimensioner, glat enhåndsdosisfrigørelse og en skridsikker overflade til hyppig brug. Se produkt →
Bag trimmen og rundt om mekanismerne håndterer plastikdele varme, vibrationer og konstant belastningscyklus. Letdæmpende motorer er afhængige af øvre skaller og ejektorstænger med stabil geometri, mens elektriske stivere bruger ærmer og bøsninger i glasfyldt polyamid, der skal holde deres pasform gennem temperatursvingninger.
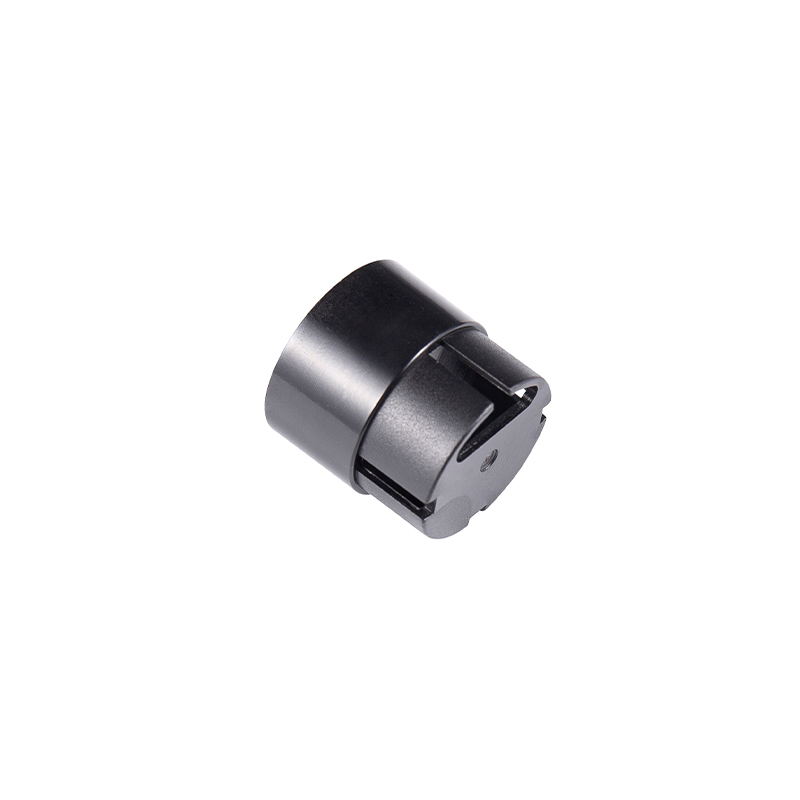 PA66 Automotive elektrisk fjederbensbøsning En PA66 70G33L bøsning til elektriske støttesystemer, med præcis pasform, 80–120°C varmebestandighed og stabil støtte i vinduesløftere eller bagagerumsåbnere. Se produkt →
Printerinteriør, lampesokler og -knapper, motorendedæksler, kroge og gear til madmaskiner og vandkvalitetstesterhuse tilhører alle den samme familie. De er sjældent glamourøse, men det er de dele, brugerne rører ved og stoler på. Interne printerdele i HIPS og PC/ABS er et godt eksempel: beskedent udseende, men alligevel centralt for, om en mekanisme forbliver på linje år efter år.
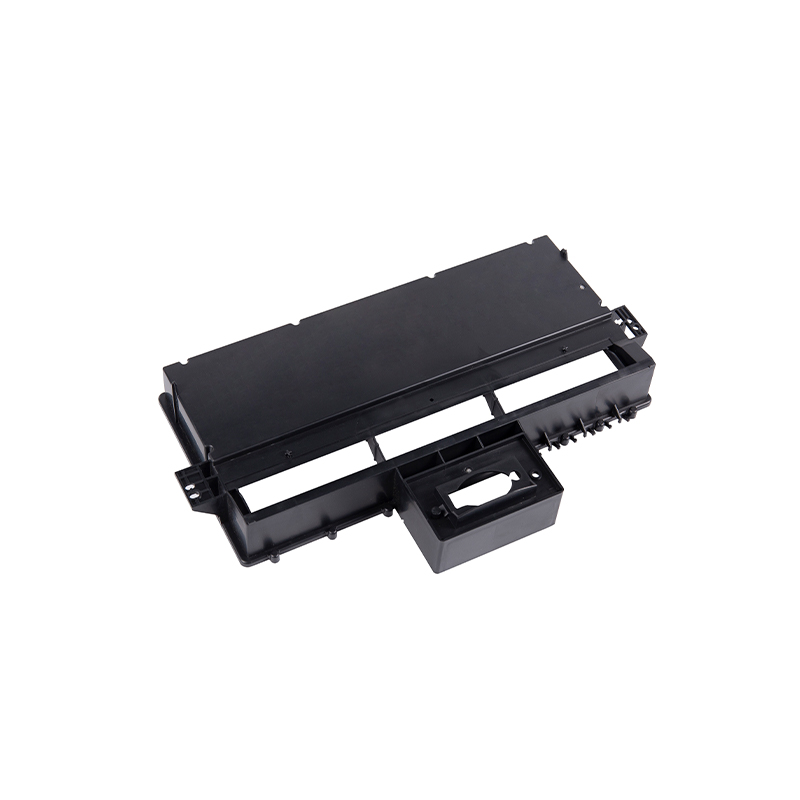 HIPS 108g printer interne sprøjtestøbte dele Disse interne 108g HIPS-printertilbehør understøtter stabil, isoleret drift i industrielle 3D-printere og præcisionssprøjtestøbningsudstyr. Se produkt →
Defekter i støbte dele er sjældent mystiske, når du først ved, hvor du skal lede.
Ingen af disse løses ved blot at dreje på en skive. De løses ved at læse delen, værktøjet og processen sammen.
De fleste købere af præcisionsstøbte dele leder ikke efter den største leverandør. De leder efter en, der besvarer spørgsmål klart, holder dimensioner over tid og siger noget nyttigt, når et design er ved at skabe problemer.
Vi har lavet præcisionsforme og støbte dele i Suzhou siden september 2002, og vi arbejder fra en fabrik på mere end 10.180 kvadratmeter i Hengjing Industrial Park, Wuzhong District. Med et team på omkring halvtreds personer, præcisionscomputerstyrede indsprøjtningsmaskiner og vores eget udstyr til fremstilling af støbeforme, håndterer vi små og mellemstore dele til medicinske, automobil-, el-, motor-, fødevaremaskiner og miljøtestkunder. Ikke noget eksotisk, bare en lang vane med at være opmærksom på detaljerne, der holder plastikstøbte dele i gang.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Alle rettigheder forbeholdes.


