
Hjem / Nyheder / Industri -nyheder / Plastsprøjtestøbningsproces forklaret: stadier, materialer og kvalitet
Hver præcisionskomponent begynder med en beslutning om, hvordan den skal laves, og for små til mellemstore plastdele er plastsprøjtestøbningsprocessen normalt den stærkeste kandidat. Hos Suzhou Huanxin Precision Molding har vi kørt den proces hver arbejdsdag siden 2002, hvor vi har støbt alt fra 1,5 g fikseringsringe til vandkvalitetstestere til 108 g printerinternal. I løbet af to årtier har vi erfaret, at sprøjtestøbning ser enkel ud udefra og belønner omhyggelig ingeniørarbejde nedenunder. I denne guide forklarer vi, hvordan processen fungerer trin for trin, deler de materiale- og designlektioner, vi giver videre til vores kunder, og viser, hvorfor detaljerne betyder så meget.
Plastsprøjtestøbning er en fremstillingsproces, hvor termoplastisk harpiks smeltes, sprøjtes under højt tryk ind i en stålform, afkøles, indtil den størkner, og udstødes som en færdig del. Formen, ofte kaldet værktøjet, indeholder et hulrum og en kerne, der tilsammen danner den negative form af komponenten. Når først værktøjet eksisterer, producerer hver cyklus en næsten identisk del, hvorfor processen dominerer masseproduktion af plastkomponenter.
Det, der gør processen så attraktiv, er kombinationen af hastighed, repeterbarhed og geometrisk frihed. Ribbede strukturer, snapfunktioner, transparente optiske overflader og overstøbte indsatser kan alle fremstilles i et enkelt trin. For B2B-købere er økonomien lige så overbevisende: enhedsomkostningerne falder kraftigt, når først værktøjet er afskrevet, hvilket gør sprøjtestøbning ideel til produktionsvolumener, der spænder fra tusinder til millioner af stykker.
På vores butiksgulv beskriver vi hver støbecyklus i seks trin:
Afhængigt af delstørrelse, vægtykkelse og materiale kan en fuld cyklus vare alt fra et par sekunder til et par minutter. At holde den cyklus stabil, skud efter skud, er dér, hvor ægte formedisciplin viser sig.
Pellets tilføres fra tragten til en opvarmet tønde, hvor en roterende skrue transporterer, smelter og homogeniserer harpiksen gennem en kombination af tøndevarme og mekanisk forskydning. Skruen fungerer derefter som et stempel, der sprøjter et præcist afmålt skud ind i den lukkede form.
Uanset om den er knastdrevet eller hydraulisk, holder spændeenheden formen lukket mod smeltetryk og styrer åbning og lukning. Det er vigtigt at vælge den rigtige tonnage: For lidt kraft forårsager flash, mens overdreven kraft spilder energi og stresser værktøjet.
Værktøjet er, hvor delens kvalitet virkelig afgøres. Kavitet og kernestål definerer geometrien, porte styrer, hvordan smelte trænger ind, kølekanaler styrer cyklustid og vridning, og udstødningssystemet frigiver delen uden skader. Beslutninger truffet under design af plastsprøjtestøbeforme, fra løberlayout til trækvinkler, genlyder hele projektets levetid, hvorfor vi behandler værktøjsfremstilling som en ingeniørdisciplin snarere end en bearbejdningsopgave.
Materialeevalg er en af de første samtaler, vi har med kunderne, fordi harpiksen bestemmer styrke, temperaturbestandighed, kemisk stabilitet, udseende og pris. Tabellen nedenfor opsummerer de harpikser, vi behandler oftest, og hvor de udmærker sig.
| Material | Nøglestyrker | Typiske dele vi støber |
|---|---|---|
| ABS | Slagfasthed, let efterbehandling | Skalpelhåndtag, apparathuse |
| PA66-GF30 | Høj stivhed og slidstyrke | Skubbestænger, tromle gear |
| PC | Gennemsigtighed og sejhed | Gastroskop-stik, linser |
| POM | Lav friktion, dimensionsstabilitet | Maskingear, udløserknapper |
| PBT | Kemisk og varmebestandighed | Skubbestangsdrivere |
| PP | Kemisk resistens, lav vægt | Beslag og understøtninger |
For dele, der skal overleve gentagne mekaniske belastninger, er glasfiberarmering ofte svaret. En glasfyldt kvalitet som PA66-GF30 blandet med PTFE forbedrer både stivhed og slidadfærd, hvorfor det er vores foretrukne materiale til krævende transmissionskomponenter.
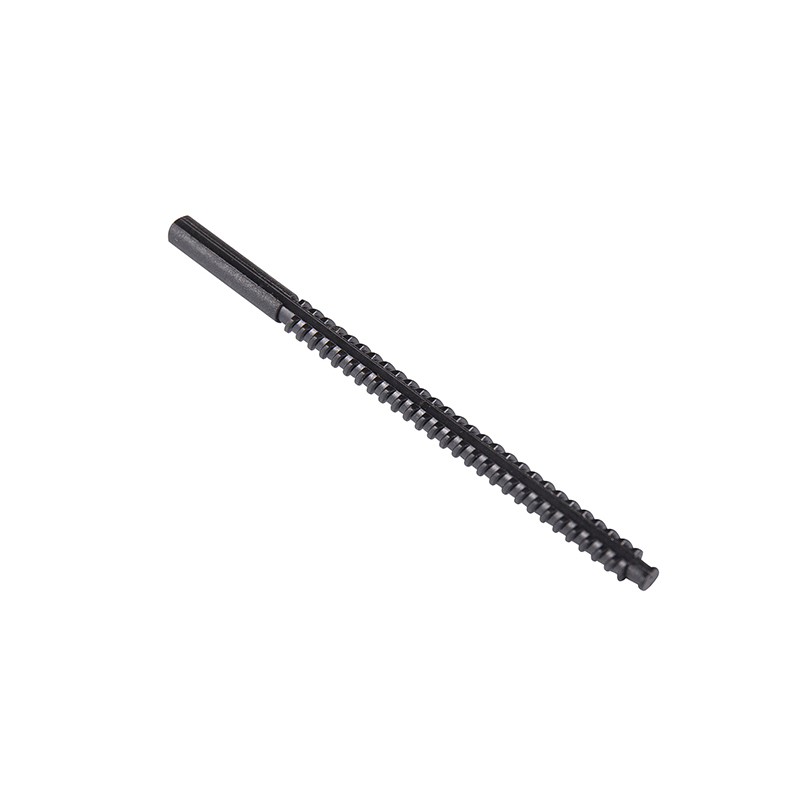 PA66-GF30 med 15 % PTFE injektionspen skubbestang En glasfiberforstærket PA66 skubbestang modificeret med 15 % PTFE for lav friktion og slidstyrke. Det illustrerer, hvordan forstærkede, selvsmørende materialer leverer stivhed og holdbarhed i krævende transmissionskomponenter som injektionspenmekanismer. Se produkt →
En dygtig støbepartner vil gennemgå en deltegning længe før stål skæres. Nogle af de fremgangsmåder, vi lægger vægt på i enhver design-for-støbning gennemgang:
Det sidste punkt fortjener særlig opmærksomhed. Hver harpiks krymper, efterhånden som den afkøles, og med en anden hastighed, så en forudsigelse af den adfærd adskiller en jævn lancering fra en dimensionel overraskelse. Vores guide til sprøjtestøbningssvindberegning for ABS, PP og nylon forklarer, hvordan vi indstiller krympningsfaktorer under formdesign.
Selv en veldesignet del kan vise defekter, hvis procesforholdene glider. De problemer, vi oftest støder på, omfatter:
De fleste defekter spores tilbage til tre variabler: procesparametre, formdesign eller materialefugtighed. Hygroskopiske harpikser som PA66 og PC skal tørres grundigt før støbning, og en disciplineret opsætning holder processen stabil omkring midten af vinduet i stedet for ved kanterne.
De samme fundamentale forhold tjener meget forskellige slutmarkeder, og vores egen portefølje afspejler denne rækkevidde. I medicinsk udstyr er præcision og materialerenhed ikke til forhandling. Gennemsigtige pc-komponenter til for eksempel endoskopisk udstyr kræver både optisk klarhed og stram dimensionskontrol, som vores gastroskopstik viser.
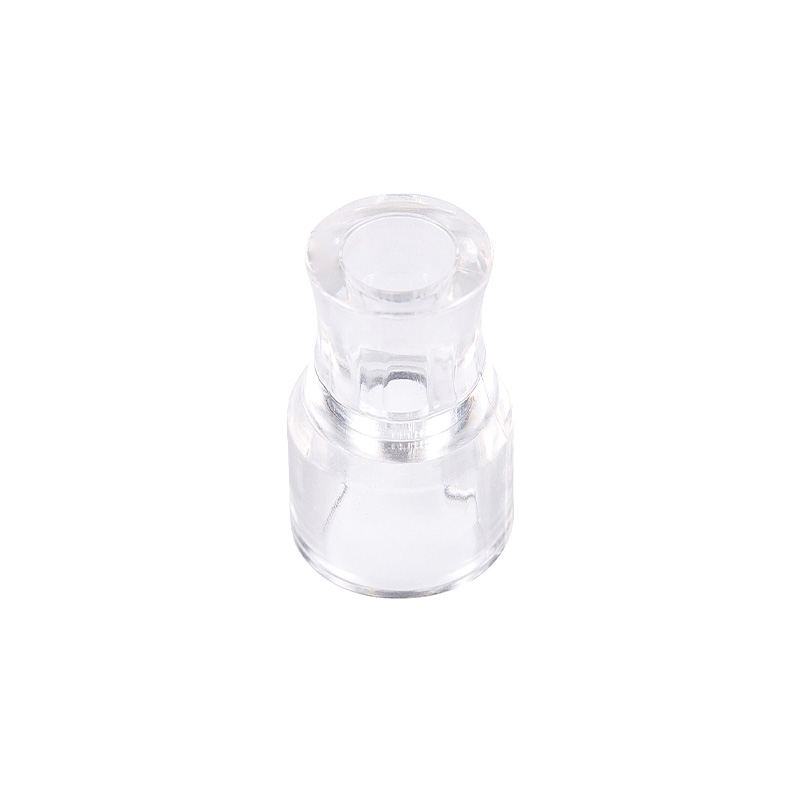 Transparent pc-injektionsstik til medicinsk gastroskop Dette gastroskopstik er sprøjtestøbt af polycarbonat af medicinsk kvalitet og kombinerer optisk klarhed med snævre dimensionelle tolerancer. Det viser, hvorfor gennemsigtige pc-dele passer til præcise medicinske enheder, der kræver klarhed, slagfasthed og hygiejniske overflader, der er nemme at rengøre. Se produkt →
I bilapplikationer skal komponenter som dæmpende motorhuse og elektriske fjederbøsninger holde tolerance under vibrationer og temperaturudsving. Elektriske produkter er afhængige af stabile interne strukturer, mens fødevaremaskiner og vandkvalitetsinstrumenter har brug for materialer, der modstår fugt, træthed og rengøringskemikalier. Gear er et klassisk tilfælde: POMs lave friktion og dimensionsstabilitet gør det til det naturlige valg for et transmissionsudstyr til fødevaremaskiner, der kører hele dagen lang.
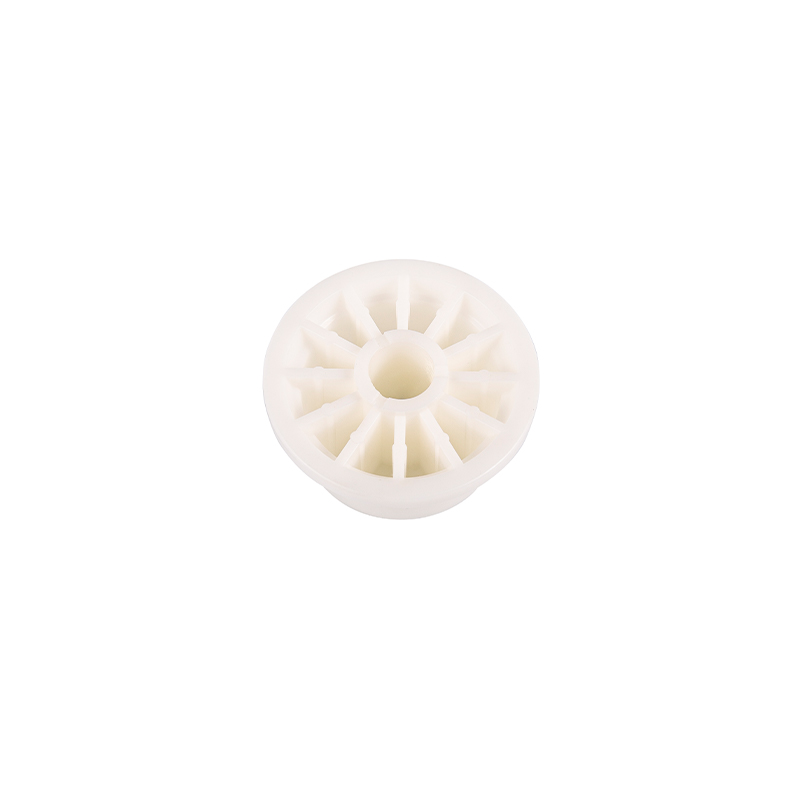 POM sprøjtestøbt gear til fødevaremaskiner Fremstillet af fødevaregodkendt POM, dette gear udnytter materialets lave friktion, dimensionsstabilitet og korrosionsbestandighed. Det viser, hvorfor POM er det naturlige valg til transmissionsgear, der kører kontinuerligt i fødevareproduktionsmiljøer. Se produkt →
At forstå plastsprøjtestøbningsprocessen er det første skridt mod en vellykket del; det andet er at vælge en partner, der lever inde i disse detaljer hver dag. Siden 2002 har vores team i Suzhou designet og bygget præcisionsstøbeforme og støbte komponenter til kunder inden for medicinsk, bilindustri, elektrisk og instrumentfremstilling, alt sammen fra en enkelt facilitet med intern værktøjsfremstilling. Hvis du udvikler en ny komponent eller resourcer en eksisterende, er vi glade for at gennemgå dine tegninger, anbefale passende materialer og dele, hvad mere end tyve år i pressen har lært os.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Alle rettigheder forbeholdes.


